

Ang isang gate valve wedge na pumasa sa isang shop pressure test ay maaari pa ring mag-crack sa unang pagkakataon na ihulog ito ng isang crew sa isang trench, at isang bonnet na malinis ang makina noong nakaraang buwan ay maaaring lumabas sa batch ng buwang ito na puno ng shrinkage porosity. Ang parehong mga pagkabigo ay nagbabalik sa parehong desisyon sa pagbili: ang materyal sa pag-cast. Ang maikling sagot para sa sinumang tumutukoy sa ductile cast iron valve accessories ay diretso — gumamit ng ductile iron para sa bawat pressure-bearing, impact-exposed na bahagi gaya ng mga katawan, bonnet, wedges, at disc, at panatilihin ang gray na bakal para sa mga stable, mababang-duty na bahagi tulad ng handwheels at gearbox cover, kung saan ang vibration damping at mas mababang presyo nito ay tunay na mga bentahe.
Ipinapaliwanag ng mga seksyon sa ibaba kung ano ang nasa ilalim ng terminong valve accessories, kung bakit binabago ng graphite structure sa ductile iron ang economics ng disenyo ng balbula, kung saan nanalo pa rin ang gray na bakal, at alin ang nagtuturo na i-lock down gamit ang foundry bago maputol ang unang pattern.
Ano ang Ibinibilang bilang isang Ductile Cast Iron Valve Accessory
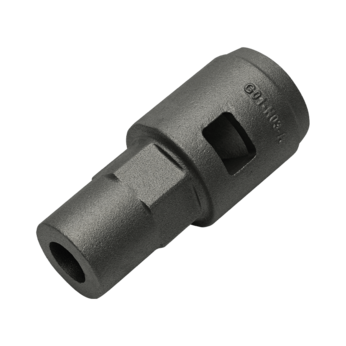
Sa mga termino ng pag-cast, sinasaklaw ng mga accessory ng balbula ang bawat bahagi ng cast na pumapalibot sa mekanismo ng sealing ng isang balbula. Binibili ng mga tagagawa ng balbula ang mga bahaging ito bilang mga casting na malapit sa hugis-net o machined, pagkatapos ay i-assemble ang mga ito gamit ang mga tangkay, upuan, seal, at mga fastener sa mga natapos na balbula para sa mga gawaing tubig, proteksyon sa sunog, HVAC, at mga pangkalahatang linya ng industriya.
- Mga katawan at bonnet (o mga takip) para sa gate, globe, check, at butterfly valve
- Mga wedge para sa mga gate valve at disc para sa check at butterfly valve
- Yokes, gland flanges, at gland assemblies na gumagabay at nagse-seal sa stem
- Gearbox at actuator housing para sa worm-gear operated valves
- Mga handwheel at locking device, karamihan sa mga ito ay nananatiling gray na bakal
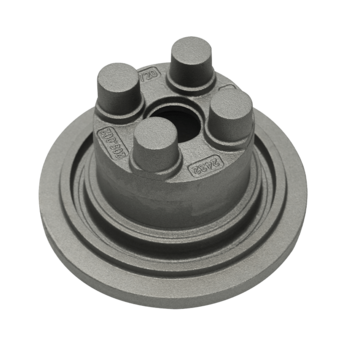
- Mga flanged hub, adapter ring, at iba pang connecting casting
Ang parehong pagguhit ay kadalasang maaaring i-cast sa alinmang materyal. Ang paglipat sa pagitan ng ductile at gray na bakal ay nagbabago sa kapal ng pader, ang tapos na timbang, at — higit sa lahat — kung paano kumikilos ang bahagi kapag na-overload ito sa field.
Bakit Mas Nagdadala ng Presyon at Pang-aabuso ang Ductile Iron
Nakukuha ng ductile iron ang mekanikal na kalamangan nito mula sa hugis ng grapayt nito. Ang isang magnesium-based na paggamot na idinagdag sa matunaw ay pinipilit ang graphite na maging mga nodule sa halip na mga natuklap, kaya ang metal matrix ay patuloy na nagdadala ng load sa halip na huminto sa dulo ng bawat graphite flake. Ang isang ASTM A536 65-45-12 casting, halimbawa, ay nag-aalok ng pinakamababang tensile strength na humigit-kumulang 65,000 psi (450 MPa) na may humigit-kumulang 12% elongation, habang ang isang tipikal na gray na bakal gaya ng ASTM A48 Class 30 ay umaabot ng humigit-kumulang 30,000 psi (207 MPa) bago ito naputol. Makikilala ng mga mamimili sa Europa ang mga kalapit na grado na EN-GJS-400-15 at EN-GJS-500-7 sa ilalim ng EN 1563.
Ang pagpapahaba na iyon ang talagang binibili ng mga taga-disenyo ng balbula. Ang mas mataas na lakas ay nagbibigay-daan sa mas manipis na pader sa parehong PN10 hanggang PN25 o Class 125/150 na rating, na nagbabawas sa timbang ng cast at machining stock. Ang tigas mismo ay sumisipsip ng shock — magaspang na paghawak ng forklift, pag-install ng trench, pressure surges at water hammer — sa pamamagitan ng denting o baluktot sa halip na pagkabasag.
| Ari-arian | ductile cast iron | Gray na cast iron |
|---|---|---|
| Graphite form | Mga nodule (spheroidal) | Mga natuklap |
| Karaniwang grado | ASTM A536 65-45-12 / EN-GJS-400-15 | ASTM A48 Class 30 |
| Pinakamababang lakas ng makunat | Mga 65,000 psi (450 MPa) | Mga 30,000 psi (207 MPa) |
| Pagpahaba | humigit-kumulang 12% | Wala pang 1% |
| Tugon sa epekto | Mga dents o baluktot, nananatiling buo | Mga bitak, nawawala ang pressure containment |
| Mga karaniwang tungkulin ng balbula | Mga katawan, bonnet, wedges, disc | Mga handwheels, cover, gearbox housing |
Ang mga grado ay hindi mapapalitan, bagaman. Ang isang ferritic 65-45-12 ay nababagay sa mababang-temperatura na serbisyo ng tubig, habang ang isang pearlitic 80-55-06 o EN-GJS-500-7 ay nagbibigay ng mas mataas na lakas para sa mas malalaking diameter at mas mataas na klase ng presyon sa ilang halaga sa pagpahaba. Itugma ang grado sa tungkulin sa halip na sa pinakamurang quote, at hilingin sa pandayan na idokumento ang natutunaw na paggamot nito para sa bawat init.
 Ductile Iron Valve Body at Box Castings Pinagsasama ng malagkit na mga katawan ng balbula ng bakal at mga kahon ang mataas na lakas at katigasan, na angkop sa mataas na presyon at hinihingi ang mga tungkulin ng balbula. Ang pagpili ng grado gaya ng 65-45-12 o 80-55-06 ay dapat tumugma sa operating pressure, temperatura, at diameter ng nilalayong serbisyo. Tingnan ang Produkto →
Kung saan May Katuturan pa rin ang Gray Cast Iron
Ang kulay abong bakal ay hindi isang kompromiso na i-engineer out sa bawat pagkakataon. Binibigyan ito ng flake graphite ng tatlong katangian na hindi maaaring tumugma ang ductile iron sa parehong presyo: mataas na vibration damping, mataas na thermal conductivity, at mahusay na dimensional stability sa panahon ng machining. Kaya naman ang mga handwheels, gearbox housing, at low-pressure cover ay nananatiling gray na bakal sa karamihan ng mga valve catalog.
Sa mga low-pressure na circuit na nakakakita ng madalas na pag-iiba ng temperatura, ang mga gray iron na katawan ay mahusay ding namamahala sa thermal cycling, dahil mabilis na gumagalaw ang init sa istraktura ng flake at nananatiling mababa ang pagpapalawak. Kung ang profile ng tungkulin na iyon ay tumutugma sa iyong proyekto, ito ay nagkakahalaga ng pagsusuri kung paano kumikilos ang grey cast iron valve accessories sa mga system na may madalas na thermal cycling bago mag-default sa ductile iron.
Ang hindi maabsorb ng kulay abong bakal ay mekanikal na pang-aabuso. Sa pamamagitan ng pagpahaba sa ilalim ng 1%, ang isang nalaglag na wedge o isang over-torqued na bonnet bolt ay nabibitak sa halip na yumuko, na siyang pangunahing dahilan kung bakit ang mga bahagi na may pressure-bearing ay lumipat sa ductile iron sa nakalipas na mga dekada. Ang gastos ay nananatiling pinakamatibay na argumento ng gray iron — ang mga katumbas na casting ay karaniwang kapansin-pansing mas mababa ang presyo — ngunit ang pagtitipid ay nagbabayad lamang kapag ang tungkulin ay tunay na mababa ang stress.
Gray Cast Iron Valve Box Cover Pinoprotektahan ng gray na bakal na takip ng kahon ang mga panloob na balbula at tinitiyak ang closed-state sealing kung saan ang mga tungkulin ay tunay na mababa ang stress. Nag-aalok ang flake graphite ng vibration damping at dimensional stability, na pinapanatili ang gray na bakal na mapagkumpitensya para sa mga handwheels, housings, at low-pressure cover. Tingnan ang Produkto → Pagtutugma ng Mga Accessory sa Linya: Media, Pressure, at Coating
Magbabayad lamang ang pagpili ng materyal kapag ang mga accessory ay umaangkop sa pipeline sa kanilang paligid. Sa maiinom na tubig, mga network ng irigasyon, at mga serbisyo sa gusali, nangingibabaw ang mga ductile iron body dahil pinagsama-sama ng mga ito ang PN16-class na lakas sa bolted, weld-free na assembly. Ang mga linya ng proteksyon sa sunog ay nagdaragdag ng isa pang layer: ang mga natapos na balbula ay dapat na matugunan ang mga kinakailangan sa listahan ng UL at FM, na nagsisimula sa mga casting na may pare-parehong kapal ng pader at panloob na batch ng batch pagkatapos ng batch.
Ang patong ay hindi opsyonal para sa serbisyong binaon o basa. Ang fusion-bonded epoxy, na karaniwang tinutukoy sa 250 microns ng dry film o higit pa alinsunod sa pagsasanay ng AWWA C550, ay nagpoprotekta sa ductile at gray na bakal mula sa graphitic corrosion. Ang isang casting na nakakatugon sa bawat mekanikal na detalye ay maaari pa ring mabigo sa serbisyo kung ang epoxy ay manipis o pinholed, kaya ang mga kinakailangan sa kapal at pagsubok sa holiday ay nabibilang sa kontrata ng pagbili, hindi sa isang pandiwang pangako.
Ang mga balbula at pipework ay dapat ding magmula sa parehong materyal na pamilya. Ang pagpapares ng mga ductile iron valve na may ductile iron pipe fitting ay nagpapanatili ng mga dimensyon ng flange, pagtugon ng pader sa mga pressure surges, at mga coating system na pare-pareho sa isang instalasyon, at pinapasimple nito ang pagpaplano ng ekstrang bahagi para sa operator.
 Ductile Iron Pipe Fitting para sa Water System Ang pagpapares ng mga balbula na may ductile iron pipe fitting ay nagpapanatili ng mga dimensyon ng flange, pagtugon sa presyon, at mga coating na pare-pareho sa mga pag-install ng water treatment, distribution, at proteksyon sa sunog, na nagpapasimple sa pagpaplano ng spare-part at dokumentasyon ng detalye para sa mga operator. Tingnan ang Produkto →
Isang Checklist sa Pagbili para sa Mga Bahagi ng Cast Valve
Karamihan sa mga hindi pagkakaunawaan sa pag-cast ay nagmumula sa mga detalye na hindi kailanman isinulat. Ang pag-aayos ng anim na puntos sa drawing at ang purchase order ay pumipigil sa karamihan sa mga ito:
- Pangalanan ang eksaktong grado at pamantayan sa pagguhit — halimbawa ASTM A536 65-45-12 o EN-GJS-400-15 — sa halip na magsulat lamang ng ductile iron, kaya ang natutunaw na kimika ay tinutukoy ayon sa kontrata.
- Humingi ng spectrochemical analysis at mga ulat ng microstructure na sumasaklaw sa porsyento ng nodularity at ferrite/pearlite ratio para sa bawat init, dahil ang under-treated na bakal ay maaaring pumasa sa isang tensile test ngunit kumikilos nang mas malapit sa gray na bakal kapag naapektuhan.
- State machining tolerances at seal-face finish nang hiwalay sa as-cast tolerances; Ang mga sand casting ay karaniwang nagtataglay ng ISO 8062 CT10–CT12 band bilang cast, habang ang mga kritikal na mukha ay ginagawang makina sa pagguhit.
- Sumang-ayon sa proof at leak testing. Ang hydrostatic shell testing sa 1.5 beses na na-rate na presyon ay ang tinatanggap na benchmark para sa mga natapos na balbula, at ang mga machined casting ay dapat suriin para sa porosity bago ipadala.
- Tukuyin ang coating system, ang pinakamababang kapal ng dry-film, at holiday-test acceptance, lalo na para sa serbisyong nakabaon o nakalubog.
- Para sa mga bahagi ng ODM at OEM, ayusin ang pagsusuri sa pagguhit, inspeksyon sa unang artikulo, at traceability ng init-sa-bahagi bago ilabas ang produksyon ng serye.
Pagkuha Mula sa Foundry na Nagbubuhos ng Parehong Materyal
Ang ductile-versus-grey na desisyon ay isang desisyon sa disenyo, at ito ay pinakamahusay na gumagana sa isang pandayan na nagbubuhos ng parehong mga materyales sa ilalim ng isang bubong. Yancheng Longwan Machinery Co., Ltd. ay gumawa ng mga iron casting mula noong 2006, nagsu-supply ng mga valve accessory sa ductile at gray na bakal bilang magkahiwalay na linya ng produkto, nag-aalok ng ductile iron pipe fitting, at tumatanggap ng ODM at OEM na gawa mula sa mga drawing ng customer — kapaki-pakinabang kapag gusto ng isang valve maker na magkaroon ng tolerance ang isang supplier sa ilang bahagi ng pamilya.
Ang praktikal na takeaway: tukuyin ang ductile iron kung saan ang pressure, impact, o thermal shock ay bahagi ng pang-araw-araw na tungkulin; panatilihing kulay abong bakal kung saan nangingibabaw ang pamamasa, dimensional na katatagan, at gastos; at maglagay ng mga marka, pagsusulit, at patong sa pagsulat bago magsimula ang pattern shop. Pinipigilan ng mga hakbang na iyon ang karamihan sa mga pagkabigo sa field na nagbibigay sa mga cast iron valve ng hindi nararapat na reputasyon.