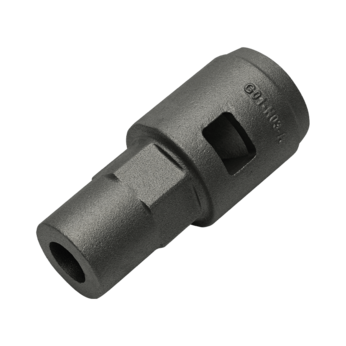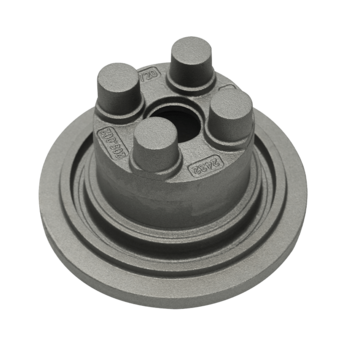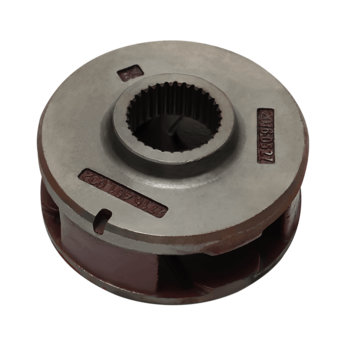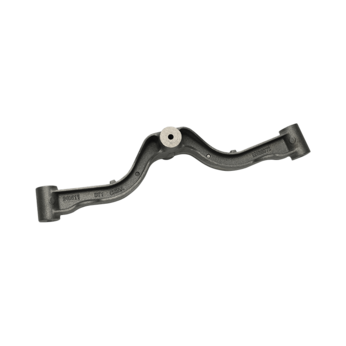


Isang brake caliper na naninira sa ilalim ng paulit-ulit na paghinto, isang steering knuckle na nakakapagod pagkatapos ng mga taon ng pagtama ng pothole, isang differential carrier na nabibitak sa ilalim ng torque — ang mga pagkabigo na ito ay karaniwang napagdesisyunan sa yugto ng casting, hindi sa linya ng pagpupulong. Para sa mga bahagi ng automotive na nakalantad sa mga cyclic load, impact, at matagal na stress, ang ductile cast iron ay ang default na sagot sa engineering: pinakamababang lakas ng tensile mula sa humigit-kumulang 400 hanggang 900 MPa, totoong elongation, at isang casting cost na mas mababa sa steel forgings. Ipinapaliwanag ng artikulong ito kung aling mga bahagi ang umaasa sa ductile iron, kung aling mga marka ang karaniwang tinutukoy, kung saan nanalo pa rin ang gray na bakal, at kung ano ang dapat i-verify ng mga mamimili bago magbigay ng kontrata sa pag-cast.
Ano ang Pinagkaiba ng Ductile Iron Sa Gray Cast Iron
Ang ductile iron, na tinatawag ding spheroidal graphite o nodular cast iron, ay ginawa sa pamamagitan ng pagtrato sa molten iron na may magnesium kaya ang graphite ay tumigas bilang mga bilugan na nodule sa halip na matutulis na mga natuklap. Ang parehong mga materyales ay karaniwang naglalaman ng higit sa 3 porsiyento ng carbon, ngunit ang hugis ng grapayt na iyon ang nagpapasya sa lahat. Sa kulay abong bakal, ang bawat flake ay kumikilos tulad ng isang panloob na crack, kaya ang metal fracture na halos walang babala at nagpapakita ng mahalagang zero elongation. Sa ductile iron, hinahayaan ng mga nodule ang metal matrix na mag-stretch at ipamahagi ang load bago mabigo.
Ang praktikal na resulta ay hindi maaaring tumugma ang isang profile ng lakas na kulay abong bakal: pinakamababang lakas ng makunat mula 400 hanggang 900 MPa depende sa grado, lakas ng ani sa pagitan ng mga 250 at 600 MPa, at pagpapahaba ng 12 porsiyento o higit pa sa mga gradong ferritic. Tinutukoy ng mga pamantayan tulad ng ASTM A536, ISO 1083, at EN 1563 ang mga gradong ito, at karaniwang isinusulat ng mga automotive engineer ang isa sa mga ito nang direkta sa drawing. Para sa mas malalim na pagtingin sa pangmatagalang pag-uugali, ang aming artikulo sa kung ductile cast iron automotive parts lumalaban sa pagkasira, pagkapagod, at kaagnasan sumasaklaw sa mga mode ng pagkabigo nang detalyado.
Kung Saan Ginagamit ang mga Ductile Cast Iron Automotive Parts
Mga Bahagi ng Preno at Chassis
Ang mga katawan ng brake caliper ay ang klasikong halimbawa: ang caliper ay dapat magkaroon ng clamping force, magkibit ng asin sa kalsada at splash, at makaligtas sa thermal shock nang walang crack, na nag-aalis ng mga flake graphite na materyales. Ang mga steering knuckle, wheel hub, control arm, spring bracket, at axle housing ay sumusunod sa parehong lohika, dahil bawat isa sa kanila ay tumatagal ng mga baluktot at epekto na mga load na gagawing crack starter ang gray na iron flake. Sa mga aplikasyon ng high-stress brake sa partikular, pag-uugali ng ductile iron sa ilalim ng paulit-ulit na paghinto ng emergency ay kung ano ang nagpapanatili sa bahagi na matatag kung saan ang isang malutong na materyal ay nakakapagod.
 Ductile Cast Iron Mga Bahaging Pangkaligtasan sa Sasakyan Ang ductile iron calipers, bracket, at support arm ay lumalaban sa impact at thermal shock kung saan mabibitak ang flake graphite. Ang pandayan na ito ay gumagawa ng mga naturang brake at suspension casting, na may kaugnayan sa mga high-stress application na tinalakay lang. Tingnan ang Produkto →
Powertrain at Thermal Components
Sa ilalim ng hood, ang pearlitic ductile iron at austempered ductile iron (ADI) ay nagsisilbing crankshaft material, pangunahing bearing caps - madalas na itinapon bilang isang cluster at pinaghihiwalay sa panahon ng machining - timing gears, at flywheel housings. Ang mga exhaust manifold at turbocharger housing ay nangangailangan ng silicon-molybdenum ductile grades na nagpapanatili sa kanilang istraktura sa napapanatiling temperatura na malapit sa 700 °C at mas mataas, kaya naman maraming pinagsamang exhaust manifold sa mga modernong makina ay itinapon pa rin sa bakal kaysa sa aluminyo.
Pinipili ang mga grado sa pamamagitan ng pagtutugma ng kinakailangang lakas, ductility, at pag-uugali ng pagsusuot sa bawat bahagi. Ang pinakakaraniwang mga pagpipilian ay ganito ang hitsura:
| Marka (ASTM A536) | Min. lakas ng makunat | Min. lakas ng ani | Min. pagpapahaba | Karaniwang mga bahagi ng sasakyan |
|---|---|---|---|---|
| 65-45-12 | 450 MPa | 310 MPa | 12% | Mga suspension arm, steering knuckle, bracket |
| 80-55-06 | 550 MPa | 380 MPa | 6% | Brake calipers, wheel hubs, differential carriers |
| 100-70-03 | 700 MPa | 480 MPa | 3% | Crankshafts, gears, high-strength linkages |
| ADI (ASTM A897) | 900-1,600 MPa | 650-1,300 MPa | 1-9% | Mga tumigas na gear, crankshaft, mga bahagi ng matinding pagkasira |
Pagpili sa Pagitan ng Ductile at Gray Iron sa Iisang Sasakyan
Wala alinman sa materyal ay nawawala mula sa mga kotse; ang tunay na tanong ay kung saan ang bawat isa ay kumikita ng kanilang lugar. Ang gray na cast iron ay nagpapanatili ng panalo saanman ang damping at heat spreading matter na higit pa sa tensile strength: brake rotors at drums ay mananatiling gray dahil ang flake graphite ay nagpapabasa ng ingay at vibration at nagdadala ng init palayo sa friction surface, at ginagamit ito ng mga flywheel at iba't ibang housing kung saan ang mga load ay pangunahing compressive at ang halaga ng unit ay sensitibo. Ang malagkit na bakal ay pumapalit sa sandaling makita ng isang bahagi ang pag-igting, baluktot, o epekto, at ang pagpili ay kadalasang nauuwi sa isang tanong: maaari bang pahintulutan ang bahaging ito na mabali sa serbisyo?
Gray Cast Iron Brake at Mga Bahagi ng Engine Ang gray iron's flake graphite ay nagpapabasa ng vibration at nagsasagawa ng init, na pinapanatili itong pamantayan para sa mga rotor, drum, at housing. Ang pandayan na ito ay nagbibigay ng mga naturang casting kung saan ang pamamasa at gastos ay mas malaki kaysa sa tensile strength. Tingnan ang Produkto → Isang praktikal na tuntunin para sa mga mamimili: kung ang bali ay mapadpad sa sasakyan o lumikha ng pananagutan sa kaligtasan, tukuyin ang ductile iron; kung ang bahagi ay pangunahing kailangang magsagawa ng init, sumipsip ng panginginig ng boses, o lumalaban sa sliding wear sa ilalim ng compression, ang kulay abong bakal ay kadalasang ginagawa ang trabaho sa mas mababang halaga.
Ano ang Dapat I-verify ng Mga Mamimili Bago Magbigay ng Kontrata sa Pag-cast
Konklusyon muna: ang kontrol sa proseso sa pandayan — hindi ang panipi — ang tumutukoy kung ang mga bahagi ng ductile na bakal ay dumating ng tunog. Dahil ang materyal ay nangangailangan ng paggamot sa magnesium at maingat na pamamahala ng solidification, ang panganib sa kalidad ay tumutuon sa ilang bahagi na madaling i-audit:
- Nodularity at matrix: humingi ng mga metallographic na ulat sa bawat ASTM A247 na nagpapakita ng hindi bababa sa 85 hanggang 90 porsiyentong nodularity, kasama ang isang matrix check na nagkukumpirma sa ferritic o pearlitic na istraktura na kailangan ng iyong drawing.
- Chemistry at test bar: dapat ipadala ang bawat init na may sertipiko ng spectrometer at mga resulta ng makunat mula sa mga test bar na ibinuhos gamit ang init na iyon, hindi mula sa isang lumang data sheet.
- Defect control: pag-urong porosity sa mabibigat na seksyon at carbide chill sa mga pader thinner kaysa sa tungkol sa 5 mm ay ang dalawang klasikong ductile iron defects; Ang mga bahagi ng kaligtasan ay nagbibigay-katwiran sa X-ray, ultrasonic, o magnetic particle inspeksyon.
- In-house na paggamot sa init: ang pag-ferritize ng mga anne para sa pagpapahaba, pag-normalize o pag-quench-and-temper para sa lakas, at pagpoproseso ng ADI sa lahat ay nagbabago ng mga huling katangian, kaya ang isang pandayan na nag-a-outsource ng heat treatment ay nagdaragdag ng lead time at traceability na panganib.
- Dimensional na kakayahan: ang mga sand casting ay karaniwang may mga ISO 8062 tolerance sa paligid ng CT11 hanggang CT13 bilang cast, kaya dapat na naka-quote ang mga machined mounting face sa plus o minus 0.02 hanggang 0.05 mm na may mga ulat sa inspeksyon ng CMM.
- Traceability: dapat manatiling nababasa ang mga numero ng init mula sa test bar hanggang sa huling packaging, perpektong sinusuportahan ng dokumentasyong istilong PPAP para sa mga programang OEM.
Sa komersyal, ang mga pangunahing panganib ay pamilyar. Ang isang quotation na mas mababa sa mga kakumpitensya ay kadalasang nagtatago ng outsourced na heat treatment o nilaktawan na inspeksyon. Ang tooling para sa mga pattern ng OEM ay isang tunay na upfront cost na dapat na malinaw na sinipi sa halip na ilibing sa presyo ng piraso. At mahal ang pagkwalipika ng pangalawang source sa ibang pagkakataon, kaya mas mura na ngayon ang pagkumpirma ng disiplina sa proseso kaysa sa muling pagkwalipika sa isang supplier pagkatapos ng pagkabigo sa field.
Paggawa gamit ang Foundry na Naghahagis ng Parehong Materyal
Ang pagkuha ng mga bahagi ng ductile at gray na bakal mula sa isang supplier ay nagpapasimple sa mga desisyon sa tooling, kalidad ng pag-audit, at logistik. Ang Yancheng Longwan Machinery Co., Ltd., na itinatag noong 2006 sa Yancheng, Jiangsu Province, ay gumagawa ng mga dedikadong automotive component na pamilya sa parehong ductile at gray na cast iron at tumatanggap ng ODM at OEM na mga order na ginawa mula sa mga drawing ng customer. Ang parehong ductile iron capability ay sumusuporta sa valve, pump, reducer, agricultural machinery, industrial robot, at semiconductor equipment na mga customer, na kapaki-pakinabang na katibayan na ang supplier ay maaaring magkaroon ng tolerance sa mga industriya na may ibang mga inaasahan sa kalidad.
Tagagawa ng Ductile at Gray Iron Casting Gumagawa ang Yancheng Longwan Machinery ng ductile at gray iron na mga bahagi ng automotive mula sa mga drawing ng customer na may suporta sa ODM at OEM. Ang pagkuha ng parehong mga marka mula sa isang na-audit na supplier ay nagpapasimple sa tooling, kontrol sa kalidad, at logistik. Tingnan ang Produkto → Ang Bottom Line
Tukuyin ang ductile cast iron kung saan man nahaharap ang bahagi ng sasakyan sa cyclic load, impact, o pananagutan sa kaligtasan — mga caliper, knuckle, hub, crankshaft, at differential carrier — at panatilihin ang gray na bakal para sa mga rotor, drum, at damping-critical na housing kung saan ito ang tunay na mas magandang materyal. Pagkatapos ay pumili ng pandayan sa naa-audit na kontrol sa proseso: mga ulat sa nodularity, per-heat test bar, in-house na heat treatment, at matapat na tolerance quotes. Ang mga mamimili na tumitingin sa apat na bagay na iyon bago ang unang purchase order ay bihirang kailangang suriin kung may mga basag na cast pagkatapos.