

Ang gray na cast iron ay ibinuhos sa mga hulma ng buhangin sa loob ng maraming siglo, ngunit ang mga tanong na itinatanong ng mga mamimili ay halos hindi nagbago: kung ano talaga ang napupunta sa pugon, paano nauuwi ang carbon bilang flake graphite, at bakit ang dalawang foundry na gumagawa ng "parehong" grado ay naghahatid ng mga bahagi na naiiba ang pag-uugali?
Kami ay naghahagis ng mga bahaging bakal para sa mga pang-industriyang customer mula noong 2006, at ang tapat na sagot ay ang gray na bakal ay isang simpleng materyal na ginawa ng isang proseso na may napakaliit na espasyo para sa panghuhula. Ang mga hakbang sa ibaba ay ang mga sinusunod ng anumang seryosong pandayan, mula sa paghahanda sa pagsingil hanggang sa huling inspeksyon.
Ano ang Nagiging "Grey" ng Gray Cast Iron
Ang gray na cast iron ay isang iron-carbon alloy na may hawak na mas maraming carbon kaysa sa maaaring matunaw ng bakal, karaniwang 3.0 hanggang 3.8 porsiyentong carbon kasama ng 1.8 hanggang 2.8 porsiyentong silicon at maliit na halaga ng manganese, sulfur at phosphorus. Ang Silicon ay ang tahimik na bayani ng recipe: itinutulak nito ang carbon mula sa solusyon kaya ito ay bumubuo ng grapayt sa halip na pagsamahin sa bakal sa matigas na cementite.
Dahil dahan-dahang lumalamig ang metal sa loob ng hulmahan ng buhangin, ang grapayt na iyon ay nagiging mga natuklap. Ang mga natuklap ay nagbibigay sa fracture face ng madilim na kulay abong kulay at hugis nito sa halos bawat ari-arian kung saan pinahahalagahan ang materyal. Naantala nila ang metal matrix, kaya ang lakas ng makunat at pagpahaba ay nananatiling katamtaman, ngunit sinisipsip nila ang panginginig ng boses, mabilis na kumakalat ng init at malinis na masira ang mga chips sa isang lathe. Para sa mga base ng makina, housing, brake drum at pump body, ang trade-off na iyon ay eksaktong gusto ng mga designer.
Unang Hakbang: Pagbuo ng Charge Mix
Ang bawat init ay nagsisimula bilang isang recipe. Ang isang karaniwang singil ay pinagsasama ang tatlong stream:
- Pig iron, na nagbibigay ng pare-parehong carbon at silicon base.
- Foundry returns gaya ng runners, risers at rejected castings, remelted in-house para mabawi ang materyal at patatagin ang mga gastos.
- Steel scrap, idinagdag upang palabnawin ang carbon at muling balansehin ang kabuuang komposisyon.
- Mga ferroalloy at carburiser, kabilang ang ferrosilicon, ferromanganese at graphite, para sa fine adjustment bago mag-tap.
Mas mahalaga ang kalinisan kaysa sa inaasahan ng karamihan. Ang mga scrap na nagdadala ng langis, pintura o cutting fluid ay nagpapakilala ng hydrogen at sulfur sa pagkatunaw, at ang mga elementong iyon ay lalabas sa ibang pagkakataon bilang porosity o bilang grapayt na tumangging mabuo nang maayos. Ang pag-uuri ng singil nang maingat sa bakuran ay nakakatipid ng problema sa pugon.
Ikalawang Hakbang: Natutunaw sa isang Cupola o isang Induction Furnace
Natutunaw ang cupola
Ang tradisyonal na ruta ay nagsusunog ng coke sa isang vertical shaft furnace, na may limestone na idinagdag bilang flux upang dalhin ang abo at asupre sa slag. Ito ay patuloy na natutunaw at mura sa mataas na volume, ngunit ang chemistry ay higit na naaanod, at ang bakal ay kumukuha ng asupre na dapat mabawi sa ibang pagkakataon.
Pagtunaw ng induction furnace
Karamihan sa mga modernong jobbing foundry ay natutunaw sa mga medium-frequency na induction furnace. Ang paliguan ay hinahalo electromagnetically, ang mga sample ay maaaring kunin at itama sa loob ng ilang minuto, at ang mga laki ng batch ay bumabaluktot mula sa ilang daang kilo hanggang sa ilang tonelada. Ang resulta ay mas mahigpit na carbon at silicon control at mas malinis na metal, kaya naman ang induction melting ay nangingibabaw sa trabaho na may mga tinukoy na grado at manipis na mga seksyon ng dingding.
Alinmang ruta ang gagamitin, ang target sa gripo ay pareho: ang ganap na tinunaw na bakal ay pinainit sa humigit-kumulang 1,450 hanggang 1,500 degrees Celsius, upang ganap nitong mapuno ang isang amag bago ito magsimulang mag-freeze.
Ikatlong Hakbang: Mga Pattern, Molds at Cores
Habang gumagana ang hurno, inihahanda ng tindahan ng amag ang lukab. Ang isang pattern ay nagdadala ng hugis ng natapos na bahagi kasama ang isang machining allowance at isang shrinkage allowance, dahil ang kulay abong bakal ay kumukuha ng halos isang porsyento habang ito ay nagpapatigas at lumalamig. Ang pattern ay naka-pack sa berdeng buhangin o sa resin-bonded na buhangin, pagkatapos ay binawi, na nag-iiwan ng isang lukab na may panlabas na geometry ng bahagi.
Ang mga hollow feature ay nagmumula sa mga core, na gawa sa buhangin na hinaluan ng isang binder na tumitigas sa isang hugis na sapat na malakas upang makaligtas sa pagbuhos at sapat na mahina upang gumuho pagkatapos. Ang gating at risering system ang nagpapasya kung paano pumapasok ang metal sa cavity at kung paano ito pinapakain ang pag-urong, at ito ang kadalasang pagkakaiba sa pagitan ng malinis na casting at ng isang puno ng internal voids.
Ikaapat na Hakbang: Pagbuhos, Pagbabakuna at Pagpapatibay
Ang bakal na tinapik sa 1,450 hanggang 1,500 degrees Celsius ay ibinubuhos sa humigit-kumulang 1,350 hanggang 1,420 degrees Celsius. Bago o sa panahon ng pagbuhos, ang isang maliit na halaga ng ferrosilicon ay idinagdag. Ang hakbang na ito, na tinatawag na inoculation, ay kung ano ang ginagarantiyahan na ang grapayt ay nabubuo bilang mga natuklap sa halip na bilang matigas, hindi machinable na puting bakal. Ito ay sinusukat sa mga fraction ng isang porsyento at ito ay nagpapasya sa machinability higit sa halos anumang bagay sa proseso.
Ang temperatura ng pagbuhos, oras ng pagbuhos at ang hugis ng stream ay mahalaga. Ibuhos masyadong malamig at ang metal misruns; ibuhos ng masyadong mabagal at lumalabas ang malamig na pagsara. Kapag puno na ang amag, ang casting ay naiwan upang patigasin at palamig sa buhangin, pagkatapos ay inalog sa isang vibrating grate.
Ikalimang Hakbang: Fettling, Stress Relief at Machining
Ang shakeout ay nasa kalahating punto lamang. Ang mga gate, risers at flash ay tinanggal, at ang paghahagis ay pinasabog sa isang pare-parehong ibabaw. Kung saan ang isang bahagi ay may manipis at makapal na mga seksyon na magkatabi, nag-aaplay kami ng kontroladong stress-relief cycle sa humigit-kumulang 550 hanggang 600 degrees Celsius upang ang paghahagis ay tumira bago ito ma-machine.
Ang makina ay kung saan ang isang mahusay na paghahagis ay nagpapatunay sa sarili nito. Patuloy kaming nag-cast, nag-fett, at nagtatapos sa ilalim ng isang bubong, na nangangahulugang ang mga dimensional na isyu ay nahuhuli habang ang bahagi ay nasa sahig pa rin sa halip na nasa linya ng pagpupulong ng isang customer.
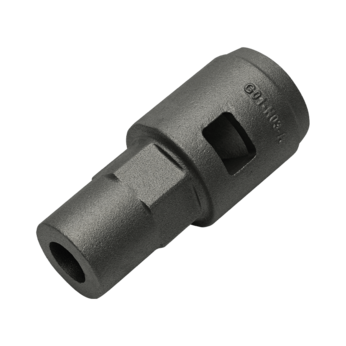
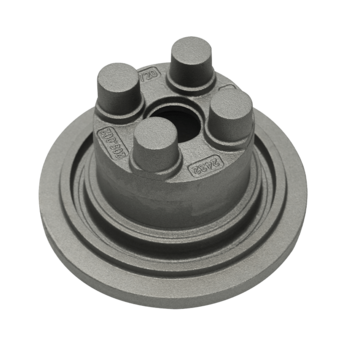
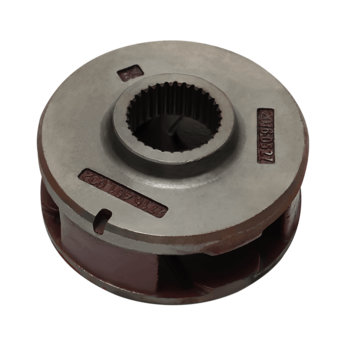
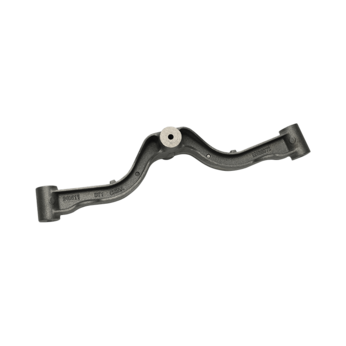
 Mga Gray Cast Iron Casting at Application-Based na Bahagi I-explore ang mga gray na cast iron casting para sa automotive, agricultural, valve, pump, semiconductor, robot, at iba pang accessory na application, na may customized na produksyon mula sa mga drawing o sample. Tingnan ang Produkto →
Mga Pagsusuri sa Kalidad na Nagpapasya Kung Ipapadala ang isang Casting
Ang gray na bakal ay mapagpatawad sa serbisyo ngunit hindi mapagpatawad sa produksyon, kaya ang mga control point ay tumatakbo sa proseso sa halip na nakaupo lamang sa dulo.
| entablado | Suriin | Kung ano ang nahuhuli nito |
|---|---|---|
| Bago magbuhos | Pagsusuri ng spectrometer ng pagkatunaw | Off-composition na carbon, silicon o manganese |
| Sa panahon ng solidification | Thermal analysis at wedge tests | Chill, mahina inoculation, maling graphite structure |
| Pagkatapos ng shakeout | Visual at dimensional na inspeksyon | Mga misrun, sand inclusion, core shift, manipis na pader |
| Bago ipadala | Pagsubok sa katigasan, microstructure at presyon | Matigas na batik, magaspang na laki ng natuklap, tumutulo sa masikip na bahagi |
Gray Iron at Ductile Iron: Isang Dagdag na Hakbang, Napakaibang Pag-uugali
Lahat ng nasa itaas ay gumagawa ng flake graphite. Ang ductile iron ay sumusunod sa parehong ruta ng pagtunaw, paghubog at pagbuhos, pagkatapos ay tumatanggap ng isang magnesium treatment sa ladle na ginagawang nodule ang graphite sa halip na mga flakes. Ang mga nodule ay hindi nakakaabala sa matrix, kaya ang metal ay nakakakuha ng tensile strength, elongation at impact resistance habang pinapanatili ang karamihan sa damping at machinability ng gray na bakal.
Kung tinitimbang mo ang dalawang materyales para sa isang partikular na bahagi, nagsulat kami ng isang simpleng pagkasira ng wika ng ductile iron laban sa cast iron na naghahambing ng lakas, gastos at karaniwang mga application na magkatabi.
Kung saan Nagtatapos ang mga Bahagi ng Gray na Cast Iron
Dahil madaling natutunaw ang materyal, maayos ang mga makina at nananatiling dimensyon na stable sa serbisyo, ang mga bahaging gray na bakal ay natatapos kahit saan ang higpit at vibration damping matter higit pa sa sukdulang lakas:
- Automotive housing, bracket at mga bahagi ng preno.
- Ang mga bahagi ng makinarya ng agrikultura ay nakalantad sa alikabok, karga at panahon.
- Reducer at gearbox housing na dapat manatiling tahimik sa ilalim ng load.
- Mga katawan ng balbula, mga bonnet at mga kabit para sa kontrol ng likido.
- Mga water pump housing, mga takip at mga bahaging nauugnay sa impeller.
- Mga frame at structural na piraso para sa semiconductor at industrial robot equipment.
Ang gawaing balbula ay isang magandang halimbawa kung bakit nagpapatuloy ang materyal. Ang isang valve body ay nangangailangan ng pressure tightness, mga sinulid na koneksyon na may hawak na torque, at isang ibabaw na malinis na nagse-seal pagkatapos ng machining, at ang flake graphite iron ay naghahatid ng lahat ng tatlo sa isang presyo na hindi matutumbasan ng cast steel.
 Gray Cast Iron Valve Accessory at Mga Bahagi Suriin ang mga bahagi ng gray na cast iron valve, kabilang ang mga box cover, na may suporta sa OEM/ODM para sa mga application sa paglaban sa sunog, automotive, agrikultura, kuryente, langis/gas, at tubig. Tingnan ang Produkto →
Kung saan ang pagguhit ay nangangailangan ng mas mataas na lakas ng makunat o pagpahaba, ibinubuhos namin ductile cast iron sa parehong planta, upang ang isang proyekto ay maaaring lumipat sa pagitan ng mga materyales nang hindi binabago ang pilosopiya ng supplier o tooling.
Paggawa gamit ang Foundry sa Iyong Sariling Mga Guhit
Karamihan sa ginagawa namin ay hindi isang item ng katalogo. Ang mga proyekto ng OEM at ODM ay karaniwang nagsisimula sa isang pagguhit, isang target na presyo at isang tanong tungkol sa pagiging posible: ang kapal ng pader ay maaaring i-cast, kung saan dapat umupo ang linya ng paghihiwalay, kung magkano ang machining allowance ay makatotohanan, at tumutugma ba ang grado sa aplikasyon. Mula roon ay itinatayo namin ang pattern, nagbuhos ng sample, sinisiyasat ito at kumpirmahin ang proseso bago magsimula ang produksyon ng batch.
Kung ang iyong bahagi ay hindi akma nang maayos sa isang karaniwang kategorya, iyon ay normal. Ang mga custom na casting ay ang pang-araw-araw na gawain ng isang jobbing foundry, hindi ang exception.
 Iba pang Gray Cast Iron Accessories para sa Industrial Use Mga custom na grey cast iron na accessory para sa pang-industriyang kagamitan, sasakyan, construction, pipeline, at fire-fighting system, na ginawa mula sa mga drawing o sample ng customer. Tingnan ang Produkto →
Ang paggawa ng gray na cast iron ay hindi kumplikado sa prinsipyo, ngunit ginagantimpalaan nito ang pare-pareho: isang malinis na singil, isang kontroladong pagkatunaw, isang amag na pumupuno sa paraang ito ay idinisenyo, at isang gawain sa pag-inspeksyon na nakakakuha ng mga problema bago sila maglakbay. Kung ikaw ay naghahanap ng mga bahaging gray na bakal at gusto mo ng isang supplier na makakapag-usap sa proseso sa halip na sa paligid nito, ikalulugod naming suriin ang iyong mga guhit at bigyan ka ng isang tuwid na sagot sa kung ano ang praktikal.